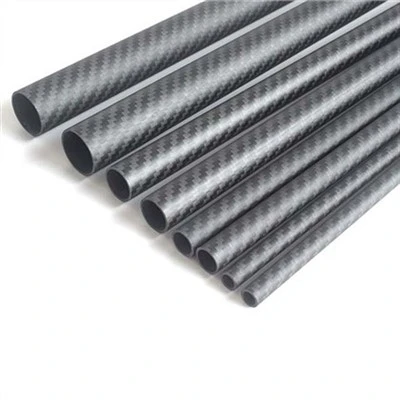
Ogljikovih vlaken plošče so izdelani kompozitov z ogljikovimi vlakni in smolo. Ugotovljeno je bilo, ki se drži glede teže ogljikovih vlaken, blage visokih in korozije lastnostmi odpornosti.
Ogljikov vlaknena plošča se uporablja predvsem v UAV modelu rentgenske masko in druge visoke trdnosti konstrukcijskih delov z očitnim učinkom hujšanje. Njena gostota je le 1,5 g / cm ^ 3, je jeklo 1/5 in moč je 7-10 krat enak prečni prerez jekla. Splošno ogljikovih vlaken stanja po celotnem brizganje, zaradi zahtev po natančnosti ali potrebe montaže, pogosto zahteva proces rezanje.
Tradicionalne metode strojna vključujejo avto, rezkanje, brušenje, vrtanje in tako naprej, ki je trenutno v bistvu sledijo tradicionalne tehnologije in opremo za obdelavo kovin rezanje, s preprosto metodo predelave, zrela tehnologija, manj opreme vhodov in tako naprej, vendar hkrati obstaja hitra obraba orodja, natančnost obdelave je težko zagotoviti, učinkovitost obdelave je nizka, proces, ki proizvajajo škodljivih prahu čipov in druge pomanjkljivosti.
Carbon trdnost vlaken, vendar krhki, mehanska obdelava, če je sila premajhna za uporabo, bo sila prevelika besede poči, bolj problematično. Za rešitev zgoraj navedenih problemov, najbolj pomemben zagon iz nož. V rezalnih parametrov procesa, rezanje globino pod enakimi pogoji, z uporabo različnih materialov, velikosti, oblik nožev, ogljikovih vlaken materialov zmanjšati, si oglejte, kako je učinek, ponavljajoče testi, kontrolne spremenljivke, našli najbolj primerno orodje. Faktorji, kot so moč, čas in sobni temperaturi rezalnega orodja lahko vpliva tudi na rezultat obdelave.
V vrtanje karbonskih vlaken, mora nož oster, rezalnih parametrov vsaj 2000R / min zgoraj, vendar tudi ni previsoka, prednostno z uporabo 4000-6000r / min hitrost.
V nekaterih od kvalifikacij ne proizvajalci zelo visoko ogljikovih vlaken, bodo mnogi naleteli mehanski razrez kompozitnih materialov iz ogljikovih vlaken v različnih situacijah:
1. Material je večplastna, blok jamarstvo, solzenje, najbolj resna situacija je celotna obdelava ostanki delov.
2. Orodje nositi hitro, če je uporaba topo obdelave rezalnik, lažje poškodoval zarodek, medtem ko zaključna, rezalnik oblika in velikost spreminja, bodo vplivale na obliko in velikost izdelka. Poleg tega lahko rezalnik obraba povzroči nestabilnost vrtine in režo velikosti za nož z velikostjo premera.
3. Uporaba rezalnik ni točna dovolj, življenje je kratko, trajnost je nizka, se stroški obdelave izdelka zelo izboljšala, in kakovosti ne moremo jamčiti za stabilizacijo in stroške obdelave.
Učinek rezanja tehnologijo na lastnosti karbonskih vlaken, je najbolj pomembna vsebina v raziskave ogljikovih vlaken kompoziti proizvodne tehnologije in raziskave na tem področju, je še vedno v začetni fazi, in je še vedno, da je treba storiti še veliko dela. Trenutno dve metodi za obdelavo kompozita ogljikovih vlaken so večinoma tradicionalni strojna in gradbena predelavo.
Posebne metode obdelave vključujejo lasersko obdelavo, z vodnim curkom rezanje, EDM, ultrazvočne obdelave in elektrokemično obdelavo, v natančnosti obdelave, predelave kompleks površina ima večji razvojni potencial, je še vedno v fazi raziskav. Trenutno tradicionalni način obdelave vedno glavno sredstvo kompozitnih obdelave materiala.