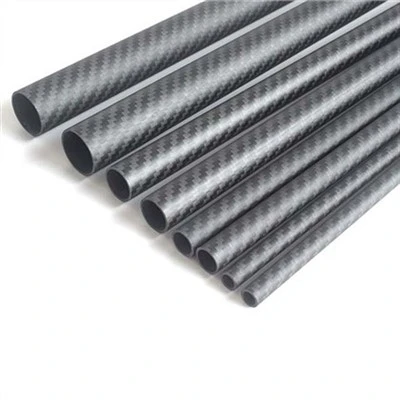
Na področju napredne znanosti o materialih so cevi iz ogljikovih vlaken postale referenčni material v inženirskih aplikacijah, ki organsko združuje izjemno nizko gostoto z odličnimi mehanskimi lastnostmi. Od letalskih konstrukcij in visoko{1}}zmogljivih avtomobilskih komponent do natančnih industrijskih robotskih sistemov, cevi iz ogljikovih vlaken postopoma nadomeščajo tradicionalne kovinske materiale, kot sta jeklo in aluminij, zaradi svoje izjemne specifične trdnosti in specifične togosti. Globoko razumevanje njegovih zapletenih proizvodnih procesov in mehanizmov oblikovanja zmogljivosti je ključnega pomena za inženirje in proizvajalce, ki se zavzemajo za izboljšanje učinkovitosti uporabe kompozitnih materialov.
Kakšen je postopek izdelave cevi iz ogljikovih vlaken?
Proizvodnja cevi iz ogljikovih vlaken je zelo zapleten in več{0}}stopenjski proces, katerega jedro je preoblikovanje predhodnih vlaken v visoko-trdne in-zmogljive strukture. Za razliko od izotropnih kovinskih materialov imajo cevi iz ogljikovih vlaken znatno anizotropijo, njihove mehanske lastnosti pa so v veliki meri odvisne od orientacije in razporeditve vlaken. V industrijski praksi se priprava visokotrdnih cevi iz ogljikovih vlaken v glavnem opira na tri zrele postopke: pultruzijo, navijanje filamentov in navijanje vlaken.
Postopek pultruzije
Pultruzijsko oblikovanje cevi iz ogljikovih vlaken je tipična kontinuirana proizvodna tehnologija, ki se večinoma uporablja za izdelavo profilov s stalnim-prerezom. V tem procesu gredo neprekinjeni snopi ogljikovih vlaken najprej skozi impregnacijski sistem s smolo (običajno epoksidna smola ali vinil estrska smola), nato pa se vlečejo v ogrevan kalup za oblikovanje in strjevanje. Ko gredo impregnirana vlakna skozi kalup, toplota sproži reakcijo navzkrižnega-povezovanja v smoli, s čimer se doseže utrjevanje in oblikovanje materiala, ki na koncu tvori gosto, trdno strukturo.
Ta postopek se ponaša z odlično proizvodno učinkovitostjo, zaradi česar je posebej primeren za scenarije množične proizvodnje. Vendar njegove procesne značilnosti običajno omejujejo orientacijo vlaken na aksialno smer (smer 0 stopinj). Čeprav lahko to znatno izboljša aksialno togost in trdnost, pogosto zahteva ojačitev z dodatnim konstrukcijskim načrtom ali metodami večosnega ojačitve, kadar je izpostavljen torzijskim obremenitvam ali večosnim napetostim.
Tehnologija navijanja preprega
Ta postopek na splošno velja za industrijsko merilo za proizvodnjo cevi iz ogljikovih vlaken majhnega-do-srednjega premera, visoke-natančnosti. Njegovo jedro je uporaba prepreg-materiala iz ogljikovih vlaken, pred-impregniranega s smolo v določenem razmerju. Med proizvodnjo tehniki navijejo več plasti preprega na površino natančno-strojno obdelanega jeklenega ali aluminijastega trna v skladu z zahtevami načrtovanja.
Ključna prednost te metode je v visoki stopnji nadzora zasnove polaganja, ki omogoča prilagodljivo nastavitev kotov usmeritve vlaken (npr. 0 stopinj, ±45 stopinj, 90 stopinj) glede na zahteve glede obremenitve, s čimer se doseže prilagojena optimizacija strukturne učinkovitosti. Po navijanju je komponenta običajno ovita s toplo-skrčljivim trakom in utrjena v okolju z nadzorovano temperaturo (npr. v pečici). Trak zagotavlja enakomerno zbijanje med segrevanjem, kar pripomore k povečanju volumskega deleža vlaken in zmanjšanju poroznosti, s čimer se znatno izboljšajo splošne mehanske lastnosti in strukturna gostota izdelka.
Navijanje vlaken
Za cevi iz ogljikovih vlaken velikega-premera ali tiste, ki zahtevajo visokotlačno odpornost, je navijanje vlaken ena najbolj inženirsko{1}}prilagodljivih proizvodnih tehnologij. V tem postopku se neprekinjena vlakna,-impregnirana s smolo, enakomerno vnesejo in položijo na površino vrtljivega trna. Z natančnim nadzorom poti gibanja vozička s sistemom CNC se lahko vlakna samodejno polagajo z visoko konsistenco glede na vnaprej nastavljene geometrijske poti (kot so obodne, spiralne ali polarne smeri).
Glavna prednost tega postopka je v njegovi visoki stopnji nadzora nad orientacijo in porazdelitvijo vlaken, kar omogoča optimizirano zasnovo za notranje tlačne obremenitve in kompleksna večosna napetostna stanja. Zato se navijanje vlaken izredno dobro obnese v strukturah, kot so tlačne posode in cevovodi iz kompozitnih materialov, ki morajo prenesti notranji tlak ali povezane obremenitve, s čimer se občutno izboljša učinkovitost nosilnosti-konstrukcije in varnostna meja.
Primerjava metod izdelave cevi iz ogljikovih vlaken
| Funkcija | Pultruzija | Zavijanje-zvitkov | Navijanje žarilne nitke |
| Usmerjenost vlaken | Predvsem vzdolžno (0 stopinj) | Več{0}}smerno (prilagodljivo) | Vijak in obroč |
| Hitrost proizvodnje | Visoko (neprekinjeno) | Zmerno (serija) | Zmerno do visoko |
| Natančnost | Srednje | Zelo visoko | visoko |
| Običajna uporaba | Konstrukcija, Ročaji za orodje | Letalstvo, športna oprema | Tlačne posode, veliki jaški |
| Stroškovna učinkovitost | Najboljši za dolge teke | Najboljše za visoko zmogljivost | Najboljše za kompleksne obremenitve |
Zakaj je usmeritev vlaken tako pomembna pri oblikovanju cevi iz ogljikovih vlaken?
Mehanske lastnosti cevi iz ogljikovih vlaken so v veliki meri odvisne od strukturne razporeditve njenih notranjih vlaken, kar je dejavnik, ki je pogosto bolj odločilen kot intrinzične lastnosti materiala. Ker so ogljikova vlakna sama po sebi enoosni ojačitveni material-ki zagotavljajo največjo trdnost in togost le vzdolž osi vlaken-z racionalno zasnovo »zaporedja zlaganja«, lahko dosežejo strukturno zmogljivost, ki močno presega kovinske materiale pod posebnimi pogoji delovanja.
Pri tipičnih visoko{0}}zmogljivih ceveh iz ogljikovih vlaken inženirji uporabljajo različne kote za uravnoteženje različnih sil.
0-stopinjsko polaganje: razporejeno vzdolž aksialne smeri cevi zagotavlja predvsem vzdolžno togost (Youngov modul) in natezno trdnost, da se upre upogibnim in aksialnim nateznim obremenitvam. 90-stopinjsko polaganje (obodna plast): porazdeljeno vzdolž oboda povečuje odpornost proti radialni deformaciji, zavira učinek "eliptike" pod tlačno obremenitvijo in izboljša nosilnost notranjega tlaka. Polaganje ±45 stopinj: Ta plast prenaša strižne in torzijske obremenitve in je ključna plast za zagotavljanje torzijske togosti in strižne trdnosti. Odsotnost tega kota bo znatno povečala tveganje za torzijsko odpoved.
Zasnova visoko{0}}zmogljivih cevi iz ogljikovih vlaken je v bistvu občutljivo{1}}trgovanje med razmerji in zaporedji zgoraj omenjenih različnih usmeritev vlaken, kar običajno predstavlja osrednjo tehnološko zmogljivost podjetja. Strukture robotske roke so na primer močno odvisne od visokega deleža postavitev 0 stopinj za povečanje togosti, medtem ko komponente pogonske gredi zahtevajo postavitev ±45 stopinj za optimizacijo torzijskih zmogljivosti.
Študije so pokazale, da lahko že rahlo odstopanje orientacije vlaken od projektiranega kota (samo za približno 5 stopinj) zmanjša celotno strukturno zmogljivost za do 15 %, kar postavlja izjemno visoke zahteve glede natančnosti polaganja med proizvodnjo. Zato tako postopki navijanja preprega kot navijanja vlaken zahtevajo strog nadzor kota.
Poleg tega je simetrija strukture postavitve enako pomembna. Asimetrične postavitve so nagnjene k ustvarjanju preostale toplotne obremenitve med strjevanjem in ohlajanjem, kar povzroči upogibanje ali zvijanje komponent. Da bi to rešili, specializirani proizvajalci običajno uporabljajo analizo končnih elementov (FEA) za pred-simulacijo zasnove in procesa strjevanja, predvidevanje in optimizacijo porazdelitve napetosti pred dejansko proizvodnjo, da zagotovijo, da končni izdelek izpolnjuje stroge zahteve glede dimenzijske natančnosti in strukturne stabilnosti v-visokokakovostnih aplikacijah, kot je letalstvo.
Kako izbira smolne matrice vpliva na toplotno odpornost in kemično odpornost cevi iz ogljikovih vlaken?
V kompozitnih sistemih iz ogljikovih vlaken vlakna nosijo primarno obremenitveno-funkcijo, medtem ko je smolna matrika odgovorna za učinkovito lepljenje vlaken in zagotavlja zaščito okolja. Zato je učinkovitost delovanja cevi iz ogljikovih vlaken v ekstremnih pogojih, kot sta visoka temperatura ali močna korozija, v veliki meri odvisna od kemičnih in toplotnih lastnosti smolnega sistema. V industrijskih aplikacijah so najpogostejši sistemi epoksi smol, ki kažejo odlično medfazno vez z ogljikovimi vlakni, hkrati pa imajo visoke mehanske lastnosti in dobro toplotno stabilnost. Vendar se lahko za posebne operativne zahteve izberejo bolj funkcionalno usmerjeni sistemi smol.
Cianatne estrske smole:Imajo izjemno nizko hlapnost (nizko sproščanje plinov) in odlično dimenzijsko stabilnost, zaradi česar so še posebej primerni za vesoljska okolja, ki so podvržena močnim temperaturnim ciklom.
Fenolna smola:Ima odlične lastnosti zaviranja gorenja ter malo dima in nizko strupenost ter se pogosto uporablja v scenarijih s strogimi zahtevami glede požarne varnosti, kot so notranjost letal in ploščadi na morju.
Termoplastične smole (kot sta PEEK in PPS):Za razliko od tradicionalnih termoreaktivnih sistemov jih je mogoče večkrat taliti in obdelovati ter imajo odlično odpornost na udarce in kemično korozijo. Vendar je njihov proces oblikovanja zapleten in zahteva višjo opremo in nadzor postopka.
Eden od ključnih parametrov smolnega sistema je temperatura posteklenitve (Tg), ki določa najvišjo delovno temperaturo materiala. Ko delovna temperatura preseže Tg, se smola zmehča, kar povzroči znatno zmanjšanje zmogljivosti prenosa obremenitve med vlakni, kar posledično povzroči poslabšanje strukturne učinkovitosti ali celo okvaro. Običajno je območje Tg standardnih cevi iz ogljikovih vlaken na osnovi epoksi -približno 120 stopinj do 180 stopinj; za okolja z višjo temperaturo je treba spremeniti sistem smol in optimizirati postopek utrjevanja, da se poveča Tg, da se zagotovi strukturna celovitost.
Poleg toplotnih lastnosti deluje smolna matrica tudi kot ključna kemična pregrada. V težkih okoljih, kot so naftna in plinska polja na morju, morajo cevi iz ogljikovih vlaken prenesti dolgoročno-erozijo morske vode in kemične učinke ogljikovodikov. Visoko gosta smolna matrica lahko učinkovito prepreči prodiranje vlage do vmesnika vlakno/matrika, s čimer zavira mehanizme odpovedi, kot sta kapilarna absorpcija in interlaminarna delaminacija, kar znatno izboljša vzdržljivost in zanesljivost delovanja strukture.
Industrijske uporabecevi iz ogljikovih vlaken
Vsestranskost cevi iz ogljikovih vlaken je privedla do njihove široke uporabe na različnih področjih. V vesolju se uporablja za izdelavo okvirjev trupa in krilnih opornikov. Na področju medicine je zaradi svojih lastnosti prenosa rentgenskih žarkov idealen za izdelavo miz za slikanje in protez. V industrijski avtomatizaciji odlično razmerje-in-močjo cevi iz ogljikovih vlaken omogoča robotskim rokam doseganje večjih hitrosti premikanja z manjšo porabo energije in manj vztrajnosti. Poleg tega se v energetskem sektorju cevi iz ogljikovih vlaken uporabljajo za ojačitev lopatic vetrnih turbin in visoko{7}}izdelavo vztrajnikov.
Zaključek
Proizvodnja cevi iz ogljikovih vlaken je občutljivo usklajevanje med kemijo, fiziko in strojništvom. Z obvladovanjem proizvodnih procesov visoko{1}}modnih cevi iz ogljikovih vlaken in razumevanjem subtilnih razlik v orientaciji vlaken in izbiri smole lahko proizvajalci proizvajajo komponente, ki premikajo meje sodobnega inženirstva. Ker se industrijska uporaba cevi iz ogljikovih vlaken še naprej širi, se bo fokus preusmeril na trajnostne smole in hitrejše proizvodne cikle. Vendar pa bo osrednje načelo razmerja-in-trdnostjo cevi iz ogljikovih vlaken ostalo merilo za merjenje odličnosti materialov.
Kontaktirajte nas
Če želite izvedeti več o postopku izdelave cevi iz ogljikovih vlaken, nas kontaktirajte na sales18@julitech.cn. Vabimo vas tudi, da obiščete našo tovarno, ki se nahaja v Dongguanu na Kitajskem, na priročni lokaciji v bližini letališča. Imamo vse tri proizvodne procese in 20 proizvodnih strojev.
Reference
Daniel, IM in Ishai, O. (2006). Inženirska mehanika kompozitnih materialov. Oxford University Press. Podrobna analiza orientacije vlaken in njen vpliv na zmogljivost.
Mallick, PK (2007). Kompoziti-ojačani z vlakni: materiali, izdelava in oblikovanje. CRC Press. Temeljno besedilo za razumevanje postopka pultruzije cevi iz ogljikovih vlaken.
Soutis, C. (2005). Z vlakni ojačani kompoziti v konstrukciji letal. Napredek v vesoljskih znanostih. Ta študija opisuje prehod s kovinskih na cevi iz ogljikovih vlaken pri oblikovanju trupa.